Określenie niewłaściwego materiału rurowego niesie ze sobą dodatkowe ryzyko. Zawyżenie specyfikacji wyczerpuje zasoby inżynieryjne, natomiast zaniżenie specyfikacji prowadzi do przedwczesnej korozji, przestojów systemu i potencjalnych zagrożeń dla środowiska lub bezpieczeństwa. Chociaż oba warianty 304 i 316 należą do rodziny austenitycznych serii 300, ich niewielkie różnice chemiczne narzucają znacznie różne okresy eksploatacji w określonych środowiskach obsługi płynów. Inżynierowie i projektanci często mają trudności z określeniem, który gatunek sprosta wyjątkowym wymaganiom ich obiektu, bez konieczności nadmiernego projektowania systemu.
Zbadamy podstawy chemiczne i ograniczenia wydajności tych dwóch popularnych stopów. Dowiesz się, jak oceniać kompatybilność płynów, poruszać się po standardach branżowych i uwzględniać krytyczne realia produkcyjne. Ostatecznie niniejszy przewodnik zapewnia ramy oparte na dowodach, które pomagają planistom i inżynierom obiektów ocenić, który gatunek jest zgodny z parametrami płynów i środowiskowymi ich systemu.
Linia bazowa:Stal nierdzewna 304 to standard branżowy, oferujący doskonałą podstawową odporność na korozję i opłacalność w zastosowaniach związanych z wodą słodką, HVAC i ogólnymi zastosowaniami sanitarnymi.
Wyróżnik:Stal nierdzewna 316 zawiera 2–3% molibdenu, co znacznie zwiększa odporność na chlorki (sole) i rozpuszczalniki przemysłowe.
Rzeczywistość finansowa:Typ 316 kosztuje zazwyczaj o 20–40% więcej na początku niż 304, co wymaga analizy całkowitego kosztu posiadania (TCO) w oparciu o oczekiwany cykl życia i ryzyko awarii systemu rurociągów.
Współczynnik spawania:W przypadku spawanych systemów rurowych krytyczne znaczenie mają warianty niskoemisyjne (304L i 316L), które zapobiegają wytrącaniu się węglików i miejscowej korozji na szwach spawalniczych.
Aby zrozumieć, jak te stopy radzą sobie w praktyce, musimy najpierw przyjrzeć się ich metalurgicznemu DNA. Obydwa materiały mają wspólne podstawowe cechy austenityczne. Zawierają duże ilości chromu i niklu. Chrom jest tutaj kluczowym elementem. Reaguje z tlenem, tworząc mikroskopijną, samonaprawiającą się pasywną warstwę tlenku. Warstwa ta chroni leżący pod spodem metal przed degradacją środowiska. Nikiel zapewnia ciągliwość konstrukcji. Stabilizuje fazę austenitu, dzięki czemu metal jest bardzo plastyczny i spawalny.
Główna rozbieżność pojawia się po wprowadzeniu molibdenu. Kiedy producenci stali produkująStal nierdzewna 316dodają do mieszanki stopowej 2% do 3% molibdenu. Ten specyficzny pierwiastek wzmacnia pasywną warstwę tlenku. Mocuje warstwę ochronną, czyniąc ją wysoce odporną na wżery chlorkowe i korozję szczelinową. Bez molibdenu jony chlorkowe mogą łatwo przebić się przez warstwę pasywną. Po naruszeniu miejscowa korozja szybko rozprzestrzenia się po ściance rury.
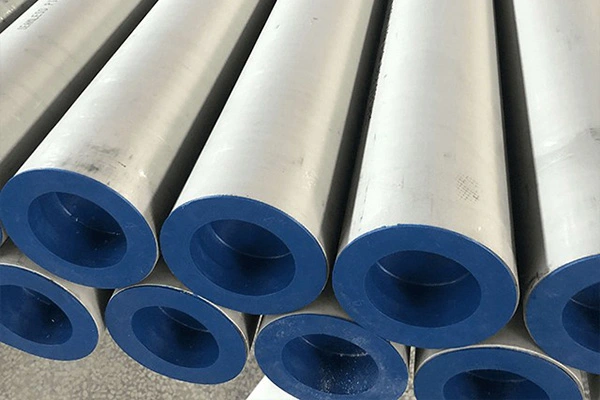
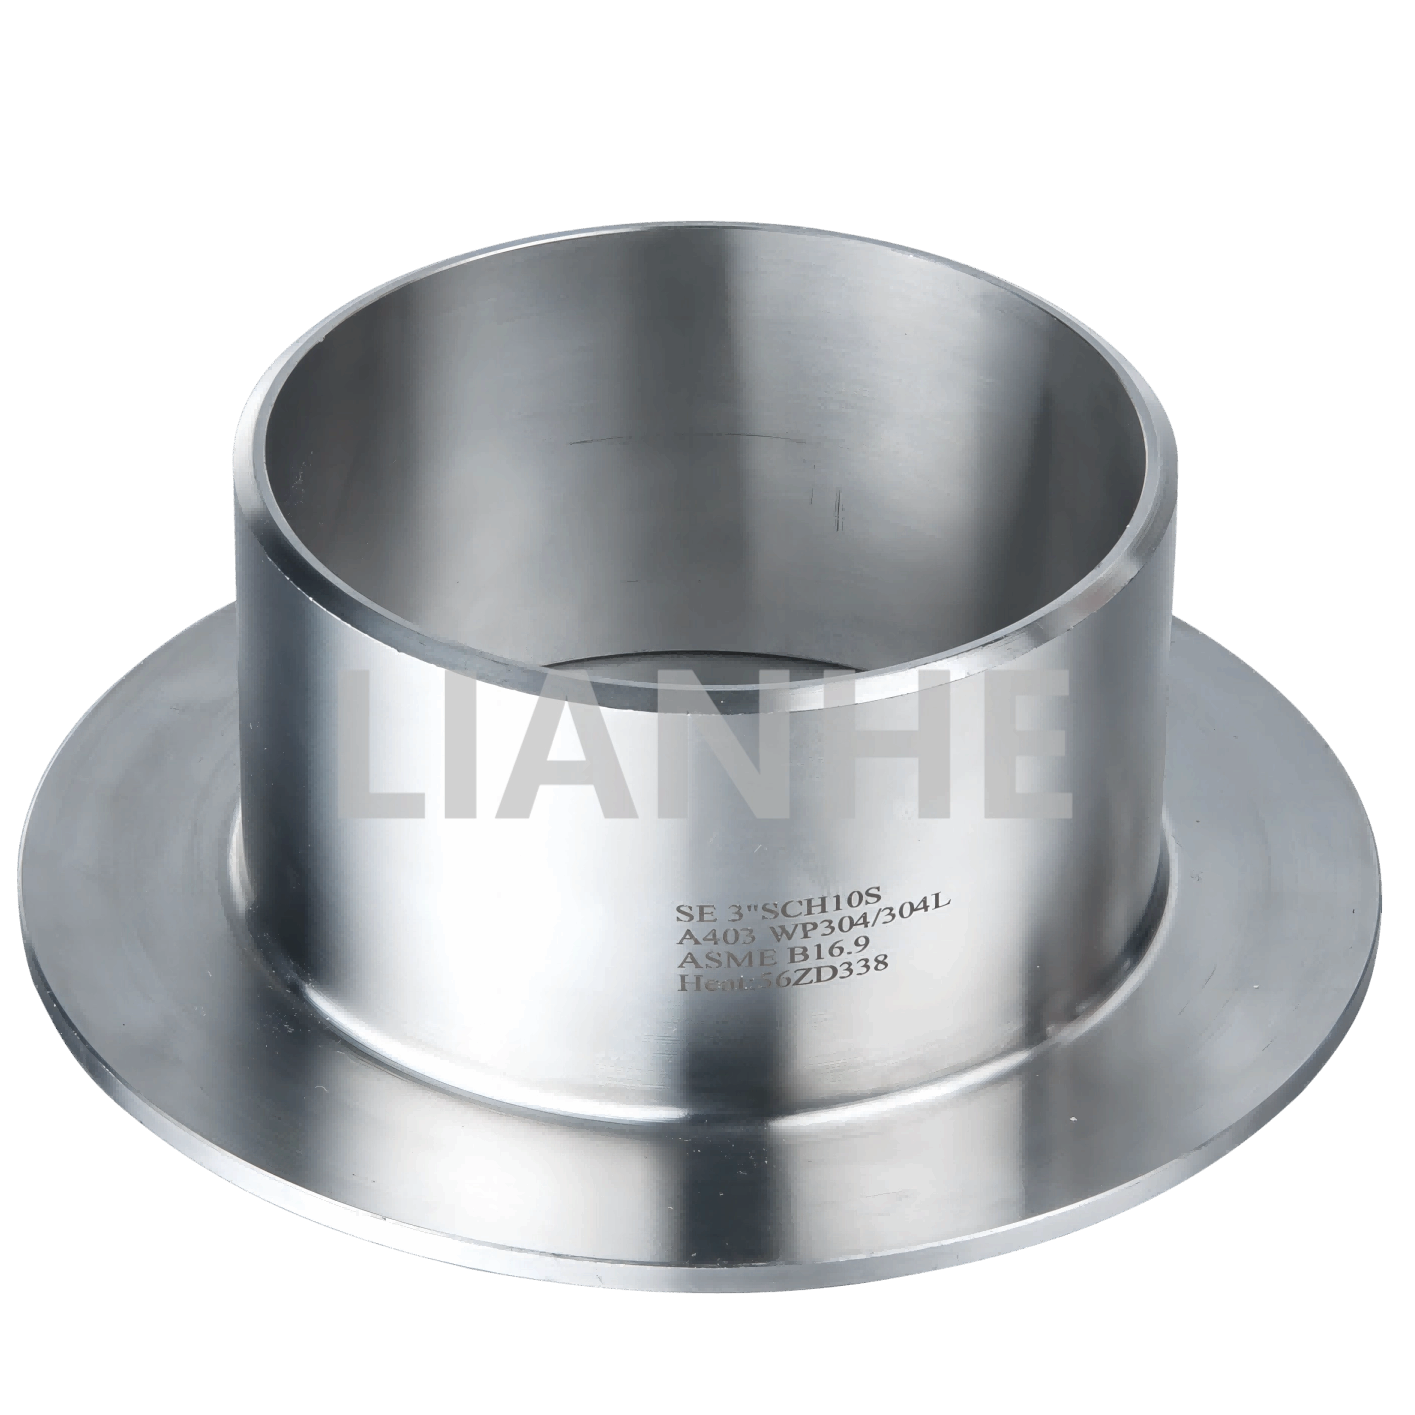
Ponieważ te dwa gatunki wyglądają identycznie gołym okiem, weryfikacja materiału jest kluczowym krokiem. Nie można ich rozróżnić wagą, kolorem ani teksturą. Dlatego testowanie pozytywnej identyfikacji materiału (PMI) staje się obowiązkowym krokiem wdrożeniowym. Menedżerowie ds. zakupów i instalatorzy zazwyczaj korzystają ze skanerów fluorescencji rentgenowskiej (XRF). Te ręczne urządzenia natychmiast weryfikują obecność molibdenu, zapewniając, że właściwy materiał trafi do Twojego zakładu.
|
Stopień stopu |
Chrom (Cr) |
Nikiel (Ni) |
Molibden (Mo) |
Węgiel (standardowy) |
|---|---|---|---|---|
|
304 |
18% - 20% |
8% - 10,5% |
Nie dotyczy |
Maks. 0,08% |
|
316 |
16% - 18% |
10% - 14% |
2% - 3% |
Maks. 0,08% |
Kompatybilność płynów decyduje o powodzeniu lub niepowodzeniu każdego przemysłowego systemu trasowania. Narażenie na chlorki stanowi najczęstsze zagrożenie dla infrastruktury rurociągów. Kiedy używasz standardowegoStal nierdzewna 304 w środowiskach morskich często ulega przedwczesnej awarii. Sól morska unosząca się w powietrzu osadza się na powierzchni rury. Chlorki atakują warstwę pasywną, inicjując mikroskopijne wgłębienia. Z biegiem czasu wgłębienia te pogłębiają się, naruszając integralność strukturalną. Podobne awarie występują w systemach narażonych na działanie soli odladzających lub chemikaliów o wysokiej zawartości chlorków. W takich scenariuszach metal często ulega pękaniu korozyjnemu naprężeniowemu (SCC).
Agresywne roztwory kwasowe i żrące wymagają ulepszonych mechanizmów obronnych. Molibden zapewnia tę kluczową barierę. Dzięki temu ulepszony stop radzi sobie z kwasami siarkowymi i fosforowymi znacznie lepiej niż gatunki standardowe. Inżynierowie procesu często kierują umiarkowane stężenia tych kwasów przez obiekty. W tych wymagających środowiskach chemicznych wzmocniona warstwa pasywna zapobiega szybkiej degradacji materiału, utrzymując płyn procesowy w czystości i zamknięty.
Oceniając ograniczenia mechaniczne, oba gatunki mają niezwykłe podobieństwa. Oferują prawie identyczną podstawową wytrzymałość na rozciąganie. Obydwa materiały zapewniają doskonałą odporność na utlenianie w wysokiej temperaturze, utrzymując stabilność strukturalną do około 1600°F (870°C). Powyżej tego progu istotnym problemem staje się powstawanie kamienia, wymagającym specjalistycznych stopów żaroodpornych.
Wydajność kriogeniczna to kolejna wspólna siła. Stal węglowa staje się niebezpiecznie krucha w temperaturach poniżej zera. Natomiast stopy austenityczne zachowują wyjątkową wytrzymałość i plastyczność w ekstremalnie niskich temperaturach. Inżynierowie często wykorzystują je w transporcie ciekłego azotu lub LNG. Ponieważ granice termiczne rzadko oddzielają te dwa gatunki, proces selekcji w ekstremalnych temperaturach powinien domyślnie uwzględniać korozję płynów, a nie mechaniczne ograniczenia temperaturowe.

Normy branżowe często narzucają wybór materiałów w oparciu o podstawowe wymagania dotyczące higieny i bezpieczeństwa. Gatunek standardowy służy jako koń pociągowy w środowiskach pozbawionych agresywnych zagrożeń chemicznych. Zapewnia wyjątkową niezawodność, jeśli zostanie wdrożony we właściwym kontekście.
Znajdziesz go idealnego do następujących zastosowań:
Komercyjne systemy wodno-kanalizacyjne:Bezbłędnie radzi sobie z miejską wodą pitną, zapobiegając osadzaniu się rdzy i kamienia.
Rurociągi browaru (strona zimna):Jest odporny na łagodne środki czyszczące i utrzymuje czystość wody i piwa podczas obróbki na zimno.
Przetwórstwo nabiału:Z łatwością wytrzymuje standardowe protokoły sanitarne, nie ulegając degradacji.
Pętle wody lodowej HVAC:Zapewnia dziesięciolecia szczelnej pracy w systemach z zamkniętą pętlą.
Z punktu widzenia zgodności materiał ten spełnia standardowe wymagania FDA. Jest również doskonale zgodny ze standardami sanitarnymi 3-A dotyczącymi niekorozyjnego prowadzenia żywności i napojów. Jeśli płyn procesowy pozostaje neutralny, a zakład unika atmosfery morskiej, ten gatunek zapewnia wyjątkową trwałość eksploatacyjną.
Niektóre branże działają w bezlitosnych warunkach. W tych sektorach degradacja materiałów prowadzi do katastrofalnych skażeń lub zagrożeń bezpieczeństwa. Ulepszenie do gatunku o zwiększonej zawartości molibdenu nie jest opcjonalne; jest to konieczność inżynieryjna.
Jest to obowiązkowy wybór dla tych krytycznych sektorów:
Produkcja farmaceutyczna:Systemy wody do wstrzykiwań (WFI) wymagają nieskazitelnego wykończenia powierzchni, odpornego na agresywne chemikalia do sterylizacji.
Rurociągi morskie i podmorskie:Stałe narażenie na działanie rozprysków słonej wody wymaga maksymalnej miejscowej odporności na korozję.
Oczyszczalnie ścieków:Zmienny skład chemiczny i silne chlorowanie szybko niszczą mniejsze metale.
Zakłady przetwórstwa chemicznego:Trasowanie reaktywnych rozpuszczalników i kwasów przemysłowych wymaga solidnych zabezpieczeń metalurgicznych.
Zgodność często wymusza taki wybór. Norma ASME B31.3 (Process Piping) w dużym stopniu reguluje usługi związane z płynami. W przypadku wysoce żrących lub toksycznych chemikaliów określenie tego zaawansowanego gatunku zapewnia zgodność z przepisami i chroni personel obiektu.
Ocena materiałów rurociągów wymaga spojrzenia poza początkową instalację. Należy ocenić oczekiwany okres eksploatacji i ryzyko związane z awarią materiału. Określenie nieodpowiednich materiałów prowadzi do narastającej kaskady zobowiązań operacyjnych.
Rozważ realia awarii rurociągów. Jeśli rura ulegnie degradacji w trudnych warunkach, konsekwencje wykraczają daleko poza wymianę uszkodzonej szpuli. Zamknięcie systemu wstrzymuje produkcję, powodując poważne wąskie gardła operacyjne. Wyciek substancji chemicznej powoduje konieczność oczyszczenia środowiska, audyty regulacyjne i dochodzenia w sprawie bezpieczeństwa. Korzystając z solidnegostal nierdzewnaramach zaprojektowanych dla konkretnego środowiska, planiści obiektów minimalizują te poważne zagrożenia. Wyjątkowa odporność gatunku stopu molibdenu stanowi niezbędną polisę ubezpieczeniową na wypadek nieprzewidywalnych zmiennych środowiskowych.
|
Poziom narażenia na chlorki |
Przewidywalność środowiskowa |
Zalecana strategia materiałowa |
|---|---|---|
|
0% (płyny neutralne) |
Wysoce przewidywalny / kontrolowany |
Klasa standardowa zapewnia optymalną niezawodność. |
|
Niska do umiarkowanej (<100 ppm) |
Stabilny przy okazjonalnych myciach |
Standardowa klasa akceptowalna przy ścisłej konserwacji. |
|
Wysoka (>100 ppm) |
Nieprzewidywalny / Surowy |
Podwyższony stopień wymagany w celu ograniczenia ryzyka. |
|
Bezpośrednie morskie / przybrzeżne |
Stała ekspozycja na sól |
Podwyższony stopień jest absolutnym wymogiem. |
Jeśli Twój system nie jest narażony na działanie chlorków, standardowe stopy austenityczne zapewniają wyjątkową trwałość. Jeśli jednak narażenie na chlorki przekracza zero lub jeśli protokoły mycia w obiekcie wprowadzają ostre środki dezynfekujące, należy wzmocnić system przed wżerami. W tych agresywnych warunkach nadanie priorytetu trwałości obronnej zapobiega katastrofalnej awarii systemu.
Projektowanie systemu na papierze znacznie różni się od jego wytwarzania w terenie. Kiedy monterzy rur spawają te materiały, intensywne ciepło zasadniczo zmienia lokalną metalurgię. Wprowadza to specyficzne zjawisko zwane uczuleniem.
Standardowe gatunki austenityczne zawierają do 0,08% węgla. Podczas procesu spawania strefa wpływu ciepła (HAZ) osiąga temperaturę od 800°F do 1500°F. W tym krytycznym przedziale temperatur atomy węgla wiążą się z chromem, tworząc węgliki chromu. Opady te odciągają chrom od granic ziaren. W rezultacie zlokalizowany obszar traci pasywną warstwę tlenku. Szew spawalniczy staje się bardzo podatny na korozję międzykrystaliczną. Nawet jeśli pozostała część rury pozostanie nieskazitelna, osłabione połączenia spawane szybko ulegną uszkodzeniu.
Aby wyeliminować ryzyko uczulenia, hutnicy opracowali warianty niskoemisyjne. Nazywamy je klasami „L”. Ograniczając maksymalną zawartość węgla do 0,03%, producenci zapobiegają wytrącaniu się węglików podczas cykli termicznych. Po prostu nie ma wystarczającej ilości węgla, aby zubożyć chrom.
Podczas projektowania dowolnego nowoczesnego systemu spawanego najlepszą praktyką branżową jest określenie wariantu niskoemisyjnego. Obecnie wysokiej jakości producenci rur rutynowo produkują rury z podwójnym certyfikatem. Podwójna certyfikacja oznacza, że rura spełnia wymagania wytrzymałości mechanicznej gatunku standardowego, zachowując jednocześnie limity niskoemisyjne gatunku „L”. Korzystanie z podwójnego certyfikatuStal nierdzewna 316zapewnia bezproblemową produkcję, integralność strukturalną i maksymalną odporność na korozję po spawaniu.
Wybór optymalnego materiału na system rurociągów wymaga zrównoważenia wymagań środowiskowych z niezawodnością działania. Wybierz standardowy stop 304, aby zapewnić długoterminową niezawodność w środowiskach neutralnych, słodkowodnych i ogólnych warunkach sanitarnych. Wybierz stop 316 wzmocniony molibdenem, aby uzyskać bezkompromisową trwałość obronną w agresywnych, bogatych w chlorki lub silnie kwaśnych warunkach. Właściwy dobór zapobiega przedwczesnej degradacji i chroni Twój obiekt przed nieoczekiwanymi przestojami.
Przed sfinalizowaniem specyfikacji zamówienia skonsultuj się z inżynierem procesu. Przejrzyj karty charakterystyki (SDS) każdego płynu wprowadzanego do układu, zwracając szczególną uwagę na stężenia chlorków i poziomy pH. Na koniec, zawsze żądaj certyfikowanych raportów z testów walcowni (MTR) od swojego dostawcy rur, aby zweryfikować dokładny skład chemiczny i zapewnić pomyślne wdrożenie w terenie.
O: Nie. Są wizualnie nie do odróżnienia. Mają to samo wykończenie powierzchni, kolor i fakturę. Weryfikacja wymaga sprawdzenia wytłoczonych numerów cieplnych materiału, zażądania raportu z testu materiału (MTR) lub użycia skanera fluorescencji rentgenowskiej (XRF) podczas pozytywnej identyfikacji materiału (PMI).
Odp.: Podobnie jak standardowe gatunki austenitu, w stanie wyżarzonym jest on generalnie niemagnetyczny. Jednakże mechaniczne procesy obróbki na zimno — takie jak gięcie rur, walcowanie lub agresywne formowanie — mogą zmienić mikrostrukturę i wywołać niewielki magnetyzm w obu gatunkach.
Odp.: Tak, monterzy rur mogą je zespawać. Korozja galwaniczna pomiędzy nimi jest minimalna, ponieważ ich wskaźniki anodowe są prawie identyczne. Jednakże ogólna odporność na korozję systemu będzie ograniczona do słabszego elementu. Generalnie unika się ich mieszania, aby zapobiec pomyłkom w specyfikacji i błędom konserwacyjnym.
Odp.: „L” oznacza niską zawartość węgla. Wariant niskoemisyjny ma maksymalną zawartość węgla wynoszącą 0,03% w porównaniu do 0,08% w gatunku standardowym. Ta minimalna zawartość węgla zapobiega wytrącaniu się węglika chromu podczas spawania, co czyni go standardowym wyborem w branży w przypadku szpul rurowych.